


Druk FDM: czym jest FDM?
Technologia FDM jest bardzo popularna w wielu branżach. W artykule „Druk FDM: czym jest FDM?” wyjaśnimy, na czym polega, jak działa, jakie podzespoły wykorzystuje i z jakimi filamentami współpracuje. Omówimy też cały proces krok po kroku, jego zalety i ograniczenia oraz typowe problemy i sposoby ich rozwiązywania. Przeczytaj uważnie, aby poznać sposoby na lepsze wydruki.
Wprowadzenie do druku FDM
FDM to najpowszechniej stosowana technologia w większości branż, a korzystające z niej drukarki 3D są najliczniejszą grupą na świecie. Prawdopodobnie właśnie ten proces przychodzi Ci na myśl, gdy słyszysz „druk 3D”.
Czym jest druk FDM?
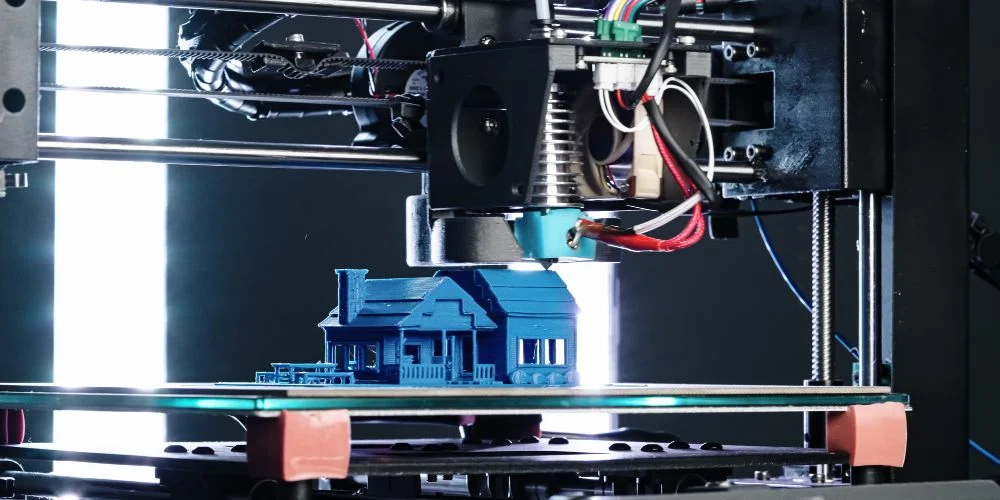
Fused Deposition Modeling to proces budowania przedmiotów przez nakładanie kolejnych warstw materiału. Wykorzystuje filamenty termoplastyczne. Filament jest podawany do ekstrudera, który umieszcza go w odpowiednim miejscu każdej warstwy, tworząc model lub wydruk.
Druk FDM opiera się na wytwarzaniu przyrostowym (AM). Jest ono przeciwieństwem tradycyjnego wytwarzania ubytkowego, w którym z bryły materiału usuwa się fragmenty, aby uzyskać przedmiot.
Jak przebiega proces FDM?
Zasada działania jest prosta. Stopiony filament podawany przez ekstruder trafia na platformę roboczą, gdzie kolejne warstwy tworzą część. Najpierw trzeba jednak wczytać plik projektu, aby drukarka FDM mogła przełożyć go na fizyczne wymiary.
Po przygotowaniu projektu należy założyć szpulę filamentu. Gdy dysza osiągnie odpowiednią temperaturę, drukarka podaje materiał przez głowicę wytłaczającą i dyszę.
Głowica jest połączona z układem trzech osi, dzięki czemu porusza się w kierunkach X, Y i Z. Drukarka wytłacza cienkie pasma stopionego filamentu i układa je warstwa po warstwie wzdłuż ścieżki wyznaczonej przez projekt.
Zalety druku FDM
- Umożliwia tworzenie skomplikowanych kształtów i pustych przestrzeni.
- Jest stosunkowo czysty, prosty i wygodny w warunkach biurowych.
- Jest opłacalny i pomaga obniżać koszty produkcji.
- Skraca czas wytwarzania, dzięki czemu produkty szybciej trafiają na rynek.
- Termoplasty stosowane w FDM cechują się stabilnością mechaniczną i odpornością na warunki otoczenia.
Jak działa technologia FDM?
Elementy drukarki FDM
Drukarka FDM ma kilka kluczowych części, które współpracują podczas drukowania. Przyjrzyjmy się jej budowie:
Ekstruder
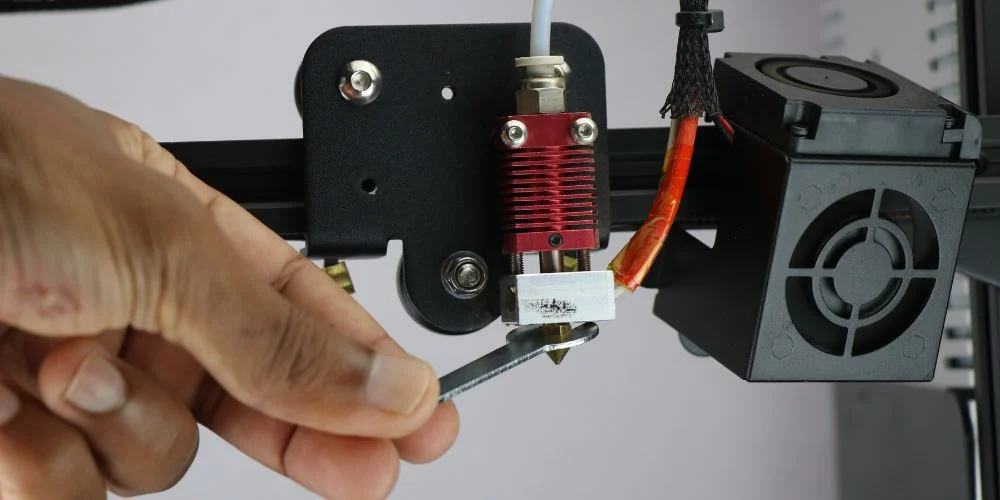
To do niego trafia filament. Zimna część podaje materiał, a hotend go topi. Napęd silnika kieruje następnie stopiony filament do niewielkiej dyszy, która układa go warstwami na stole, tworząc model 3D.
Stół roboczy
To płaska powierzchnia, na której dysza odkłada filament. Zwykle jest podgrzewana, aby utrzymywać odpowiednią temperaturę podczas druku i poprawiać przyczepność warstw oraz pierwszej warstwy do stołu. Podgrzewany stół ogranicza też podwijanie i może poruszać się w kierunkach osi X lub Y, dopasowując ruch do wymiarów przedmiotu. Wybierz dobrą płytę roboczą, aby uzyskać wysoką jakość wydruków.
Filament
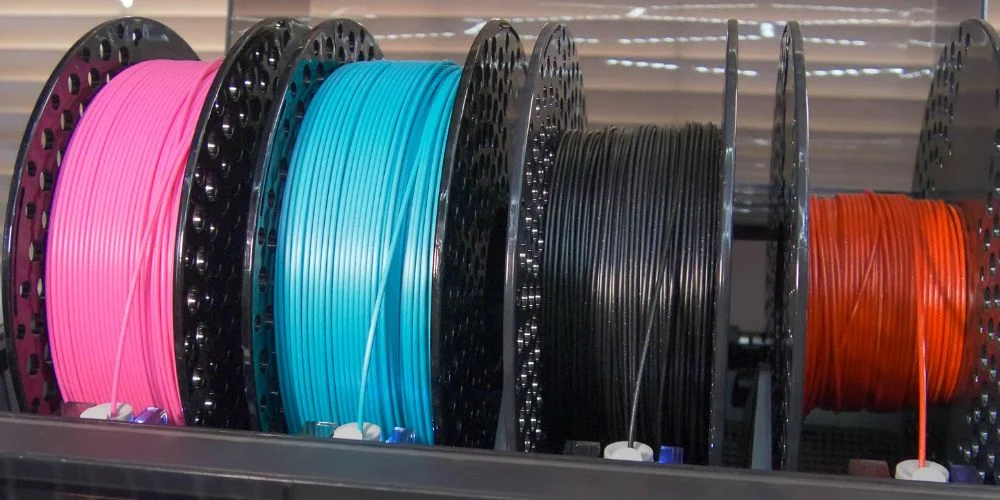
FDM wykorzystuje termoplastyki klasy przemysłowej, takie jak ABS i PETG, przetworzone w długą cienką nić nawiniętą na szpulę. W przypadku drukarki FDM średnica filamentu może wynosić od około 1,75 mm do 3 mm. Skorzystaj z żywych opcji filamentów i dostosuj je, aby uwolnić swoją kreatywność.
Układ sterowania
Nadzoruje cały proces drukowania. Mikrokontroler interpretuje polecenia z modelu przygotowanego w slicerze, steruje temperaturą stołu i ekstrudera oraz ruchem silników, jednocześnie monitorując pozostałe ustawione parametry.
Materiały stosowane w FDM
Nie wszystkie filamenty są zgodne z drukarkami FDM. Poniżej znajdziesz popularne materiały przemysłowe dobrze dopasowane do tej technologii.
Popularne rodzaje filamentów
PLA
Polilaktyd, czyli PLA, należy do najczęściej stosowanych filamentów FDM. Ma niewielką tendencję do podwijania, jest łatwy w druku, daje błyszczące wykończenie i wydziela mało zapachu. Produkuje się go z surowców takich jak trzcina cukrowa i skrobia kukurydziana. Dostępny jest w wielu żywych kolorach do drukowania modeli i prototypów.
ABS
Akrylonitryl-butadien-styren to termoplast przemysłowy znany z trwałości oraz wysokiej odporności na temperaturę i uderzenia. Wymaga podgrzewanego stołu, aby ograniczyć podwijanie, a połysk można uzyskać dzięki obróbce po druku. Często wybiera się go na części funkcjonalne, obudowy elektroniki i elementy samochodowe.
PETG
PETG łączy zalety PLA i ABS: jest mocny, trwały i przezroczysty. Wysoka odporność chemiczna i udarowa sprawia, że stosuje się go między innymi do sprzętu medycznego, modeli ekspozycyjnych, pojemników na żywność i butelek.
FLEXIBLE
Filamenty elastyczne wykorzystuje się głównie do uszczelek, etui na telefony i obuwia ze względu na elastyczność i zdolność pochłaniania wstrząsów. Mają właściwości gumy, a ich twardość może się różnić: od twardszych i sztywniejszych po sprężyste i miękkie.
ASA
ASA to zmodyfikowany odpowiednik ABS o wielu podobnych cechach, ale z lepszą odpornością na UV, uderzenia i warunki pogodowe. Łączy odporność chemiczną i cieplną z wysoką wytrzymałością mechaniczną. Nadaje się na części funkcjonalne i samochodowe, elementy zewnętrzne, oznakowanie i wiele innych zastosowań.
Druk FDM krok po kroku
W tej części omawiamy kolejne etapy druku FDM, które pomagają uzyskać wysokiej jakości wydruki 3D.
Przygotowanie modelu 3D
Najpierw potrzebujesz modelu 3D. To właśnie na tym etapie wiele osób popełnia błędy pogarszające jakość wydruku. Pamiętaj o dwóch kwestiach opisanych poniżej.
Na co zwrócić uwagę przy projektowaniu
Częste błędy to między innymi zbędne podpory i brak przemyślanej orientacji modelu, co prowadzi do marnowania czasu oraz filamentu. Nieodpowiednia grubość ścianek sprawia, że wydruk jest kruchy. Przed drukowaniem pamiętaj więc o następujących zasadach:
- Ogranicz zwisy, stosując łagodne zmiany kąta.
- Zapewnij ruchomym częściom odpowiednie luzy i tolerancje.
- Uwzględnij fazowania i zaokrąglenia.
- Kontroluj odprowadzanie ciepła.
- Popraw przyczepność między warstwami.
- Wykorzystuj obróbkę po druku.
- Nie projektuj elementów przekraczających możliwości drukarki.
Tworzenie modelu w programie CAD
Używaj programu CAD do tworzenia i modyfikacji projektów. Poznaj jego narzędzia i interfejs. Poprawnie przeskaluj model, aby zachować właściwy rozmiar i uniknąć zniekształceń. Wypróbuj narzędzia rysowania 2D do opracowania podstawowego kształtu, a następnie przekształć go w model 3D. Dodawaj szczegóły, funkcje i zmieniaj wymiary. Za pomocą narzędzi analizy sprawdź błędy i wprowadź poprawki. Zapisz model we właściwym formacie i przenieś do slicera. Określ parametry druku, wygeneruj G-code i wczytaj go do drukarki, aby rozpocząć pracę.
Następnie regularnie kontroluj wydruk i w razie potrzeby usuwaj problemy.
Cięcie modelu na warstwy
Gotowy model trzeba przygotować w slicerze. Program szacuje potrzebną ilość filamentu i oblicza ścieżkę druku.
Czym jest slicer?
Slicer dzieli model 3D na cienkie warstwy, zwykle o grubości 0,1–0,3 mm. Generuje G-code, czyli długą listę instrukcji wyznaczających ścieżkę ekstrudera. Zgodnie z nimi ekstruder nakłada filament warstwami i tworzy wydruk. Slicer określa też potrzebną gęstość wypełnienia, temperaturę i prędkość druku.
Dostosowanie ustawień slicera
Aby wprowadzić zmiany, otwórz program i edytuj parametry. Uwzględnij oczekiwaną jakość, cechy modelu i właściwości filamentu. Eksperymentuj, aż znajdziesz odpowiednie ustawienia.
Ładowanie filamentu i kalibracja drukarki
Jak załadować filament
Przeczytaj instrukcję drukarki. Rozgrzej ją i równo przytnij koniec filamentu, zanim wprowadzisz go przez zimną część ekstrudera. Po dotarciu do gorącej części materiał topi się i przepływa do dyszy.
Poziomowanie stołu i kalibracja dyszy
Użyj narzędzia do poziomowania lub kartki papieru i reguluj pokrętła stołu, zbliżając go do dyszy lub oddalając. Powtórz tę czynność we wszystkich punktach płyty, aby uzyskać prawidłowy poziom. Przy kalibracji dyszy sprawdź odstęp od stołu w różnych miejscach.
Rozpoczęcie druku
Jeśli wszystko jest przygotowane, możesz rozpocząć drukowanie. Wykonaj następujące kroki.
Przesłanie zadania do drukarki
Prześlij G-code przez sieć lub kartę SD i wybierz plik modelu, aby uruchomić druk.
Monitorowanie postępu
Aktywnie obserwuj cały proces, ponieważ mogą pojawić się podwijanie, słabe łączenie warstw lub zacięcie filamentu. W razie problemów wprowadź odpowiednie korekty, aby zachować jakość wydruku.
Zalety druku FDM
Druk FDM przynosi korzyści w wielu dziedzinach. Przyjrzyjmy się zaletom tej technologii.
Wszechstronność i szerokie zastosowanie
FDM wykorzystuje się od prototypowania po badania. Oto kilka przykładów.
Prototypowanie
FDM skraca czas realizacji i pozwala szybko tworzyć oraz poprawiać prototypy. Przyspiesza rozwój produktu i jego wprowadzenie na rynek.
Wytwarzanie i produkcja
Technologia FDM eliminuje część problemów tradycyjnej produkcji, umożliwia szybsze prototypowanie i stosowanie złożonej geometrii w projektach.
Edukacja i badania
Naukowcy i uczniowie mogą wizualizować pomysły, tworzyć fizyczne modele, oceniać koncepcje i wprowadzać poprawki. To świetna metoda nauki, która daje przestrzeń do kreatywnego projektowania.
Opłacalność i dostępność
Przystępność cenowa drukarek FDM
Drukarki występują w różnych klasach. Model podstawowy można kupić za kilkaset funtów, natomiast zaawansowane urządzenia z najlepszymi funkcjami mogą kosztować około 10 tysięcy funtów lub więcej.
Dostępność filamentów
ASA, TPU, PLA i PETG to jedne z najlepszych opcji do drukarek FDM, a przy tym są szeroko dostępne. Wybierz dobrej jakości filament odpowiedni do projektu, aby uzyskać doskonały wydruk.
Ograniczenia i wyzwania
Choć technologia ma wiele zalet, nie można pomijać jej ograniczeń. Dzięki odpowiednim wskazówkom da się jednak przezwyciężyć część trudności. Oto typowe wyzwania napotykane podczas drukowania.
Linie warstw i jakość powierzchni
Szorstka powierzchnia oraz widoczne linie warstw to częste problemy pogarszające wygląd wydruku.
Ograniczanie widoczności warstw
Użyj mniejszej dyszy, dopasuj prędkość i temperaturę oraz zmniejsz wysokość warstwy. Ulepsz chłodzenie, aby ograniczyć nagrzewanie i poprawić łączenie warstw.
Obróbka po druku
Aby poprawić powierzchnię, zastosuj szlifowanie, które usuwa nierówności. Wygładzaj wydruk papierem ściernym. Pary acetonu lub podobne środki mogą także zapewnić gładkie wykończenie.
Dokładność wymiarowa i tolerancje
Odpowiednia dokładność i tolerancje są niezbędne, aby funkcjonalne prototypy spełniały wymagania. Kilka czynników może jednak pogorszyć wynik:
Czynniki wpływające na dokładność wymiarową
Nieprawidłowa średnica filamentu, niewydajne chłodzenie, podwijanie, zła temperatura ekstrudera i skurcz mogą zmieniać wymiary wydruku. Problem mogą powodować też wysokość warstwy, prędkość druku i słaba przyczepność.
Kalibracja i dokładne ustawienia
Pomóc może kalibracja drukarki. Wypoziomuj stół, aby poprawić przyczepność, i dostosuj wysokość warstwy. Skoryguj ustawienia ekstrudera, sprawdź przepływ oraz skalibruj prędkość i temperaturę druku, aby uniknąć błędów wymiarowych.
Zwisy i podpory
Zwisy bez podparcia mogą doprowadzić do nieudanego wydruku. Nadmiar podpór w skomplikowanym modelu wydłuża jednak czas druku i może pozostawić ślady pogarszające powierzchnię.
Jak radzić sobie ze zwisami
Tymczasowe podpory ograniczają ten problem. Może wygenerować je slicer lub możesz dodać je samodzielnie, aby zmniejszyć odkształcenia. Po zakończeniu druku usuń podpory.
Rodzaje podpór
Istnieją różne rodzaje podpór. Podpory drzewiaste ograniczają zużycie filamentu i łatwo je usunąć. Gdy model wymaga solidnego podparcia, wybierz gęste podpory, pamiętając, że ich usunięcie może być trudniejsze. Możesz też stosować podpory własne, umieszczane tylko tam, gdzie są potrzebne.
Rozwiązywanie problemów i wskazówki do udanego druku FDM
Typowe problemy i rozwiązania
Druk FDM wiąże się z kilkoma problemami, które nie odbiegają znacznie od trudności tradycyjnego drukowania. Najczęstsze to:
Podwijanie i problemy z przyczepnością do stołu
Pojawiają się zwykle, gdy filament nie przylega z powodu niedostatecznie nagrzanego stołu lub słabego łączenia warstw. Rozwiązaniem jest podgrzewany stół. Pomagają też obudowa, raft i środki zwiększające przyczepność. Sprawdź temperaturę i prędkość druku oraz zawsze czyść płytę przed rozpoczęciem.
Nitkowanie i wyciekanie filamentu
Resztki filamentu mogą wypływać podczas ruchów bez drukowania, tworząc nitki i zacieki. Przyczyną może być źle wypoziomowany stół, zbyt duża prędkość lub za wysoka temperatura ekstrudera.
Skalibruj retrakcję i dostosuj prędkość oraz temperaturę, aby ograniczyć problem.
Zacięcia filamentu i problemy z ekstruzją
Pojawiają się przy niewłaściwej temperaturze ekstrudera lub zatkanej dyszy. Zacięcie może również spowodować nieprawidłowo załadowany filament. Regularnie czyść dyszę, w razie potrzeby ją wymieniaj, używaj dobrego materiału i prawidłowo go wprowadzaj. Skalibruj prędkość i dobierz właściwą temperaturę.
Najważniejsze wskazówki dotyczące optymalizacji
Prędkość druku i wysokość warstwy
Podwijanie i nitkowanie mogą wynikać z niewłaściwej wysokości warstwy lub prędkości. Przy skomplikowanych modelach zbyt szybki druk pogarsza detale, dlatego warto zwolnić. Wykonaj kilka prób, aby dobrać odpowiednią prędkość.
Grubsze warstwy skracają czas druku, ale pogarszają drobne szczegóły. Cieńsze lepiej odwzorowują detale, choć wydłużają pracę. Dobierz wysokość warstwy do potrzeb projektu.
Temperatura i chłodzenie
Filamenty mają różne temperatury topnienia. Niektóre najlepiej drukują przy wyższej prędkości, inne przy niższej. Sprawdź instrukcję materiału, aby dobrać temperaturę. Podgrzewany stół sprzyja lepszemu łączeniu warstw, więc rozgrzej go do temperatury odpowiedniej dla filamentu.
Prawidłowe chłodzenie warstw jest ważne, aby ograniczyć nitkowanie i wyciekanie. Używaj wentylatorów, które zapobiegają przegrzaniu i przyspieszają twardnienie materiału.
Na co zwrócić uwagę przy projektowaniu
Dobieraj filament do projektu i jego złożoności. Grubość ścianek również powinna odpowiadać konstrukcji modelu. W razie potrzeby stosuj podpory, a dla gładszej powierzchni przemyśl orientację wydruku.
Najczęściej zadawane pytania
Czym jest drukarka FDM?
Fused Deposition Modeling to nowoczesna metoda druku 3D opracowana w 1989 roku.
Czym różnią się FDM i PLA?
FDM to technologia druku, a PLA to filament służący do wykonywania wydruków 3D.
Dlaczego warto wybrać FDM?
FDM to zaawansowana metoda druku 3D, która jest szybka i przystępna cenowo, zapewnia dobre rezultaty i współpracuje z wieloma filamentami.
Czym jest drukarka FDM lub SLS?
FDM oznacza Fused Deposition Modeling, a SLS — Selective Laser Sintering. Obie metody należą do wytwarzania przyrostowego. W przeciwieństwie do FDM drukarki SLS wykorzystują jednak laser do selektywnego spiekania proszku zamiast stopionego filamentu termoplastycznego.
Jakie są wady druku FDM?
Do typowych wad należą chropowata powierzchnia, nitkowanie, wyciekanie filamentu, podwijanie i skurcz.
Do czego nadaje się FDM?
Technologia ma wiele zastosowań, między innymi przyrządy i uchwyty, prototypy oraz modele architektoniczne.
Zalet druku FDM jest tak wiele, że trudno zmieścić wszystkie w jednym artykule. Uczynił drukowanie szybszym, prostszym i bardziej opłacalnym, rewolucjonizując prototypowanie i produkcję.


